聚合物陶瓷涂层系列
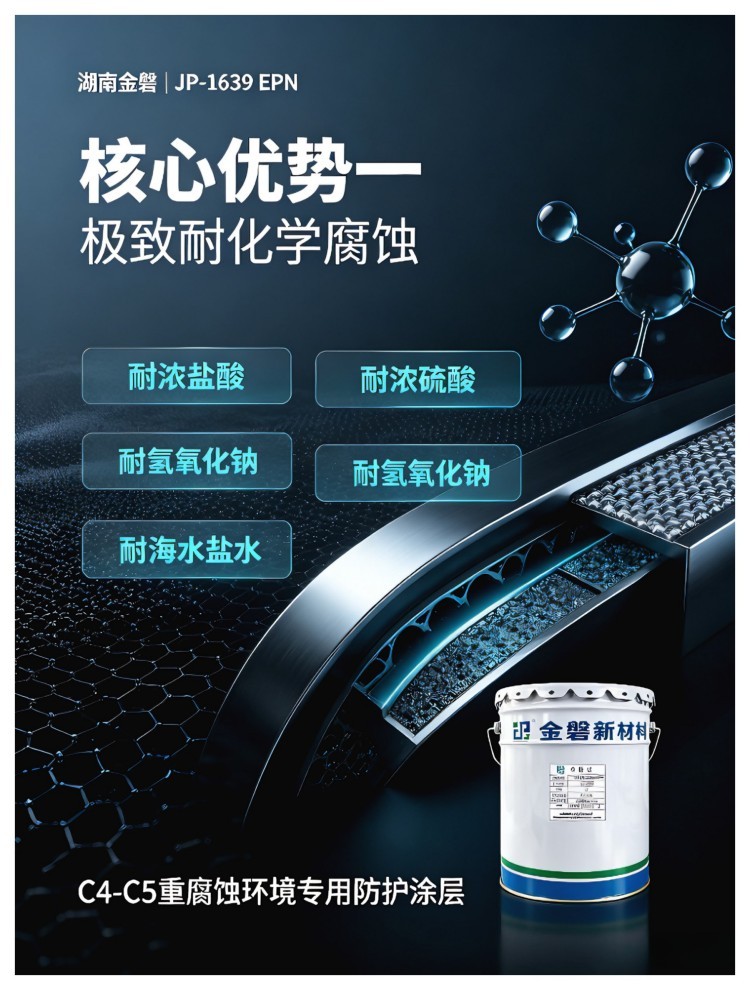
本产品为双组分常温固化无溶剂石墨烯纳米增强高分子聚合物陶瓷材料,由特种树脂、高性能固化剂、石墨烯纳米材料及功能填料复配而成。
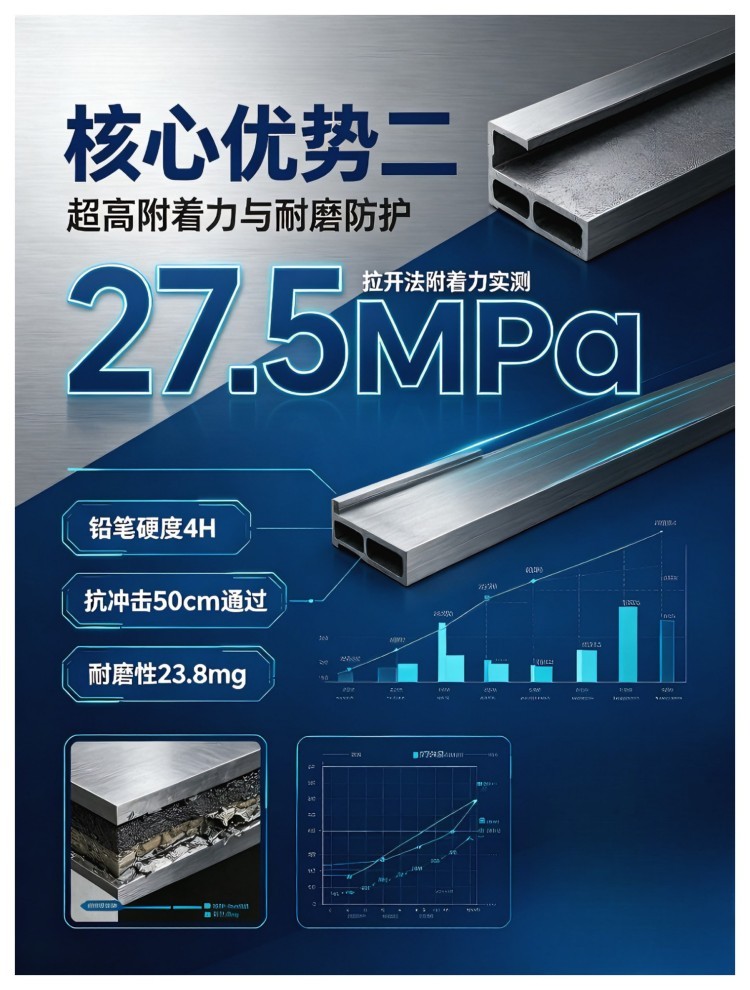
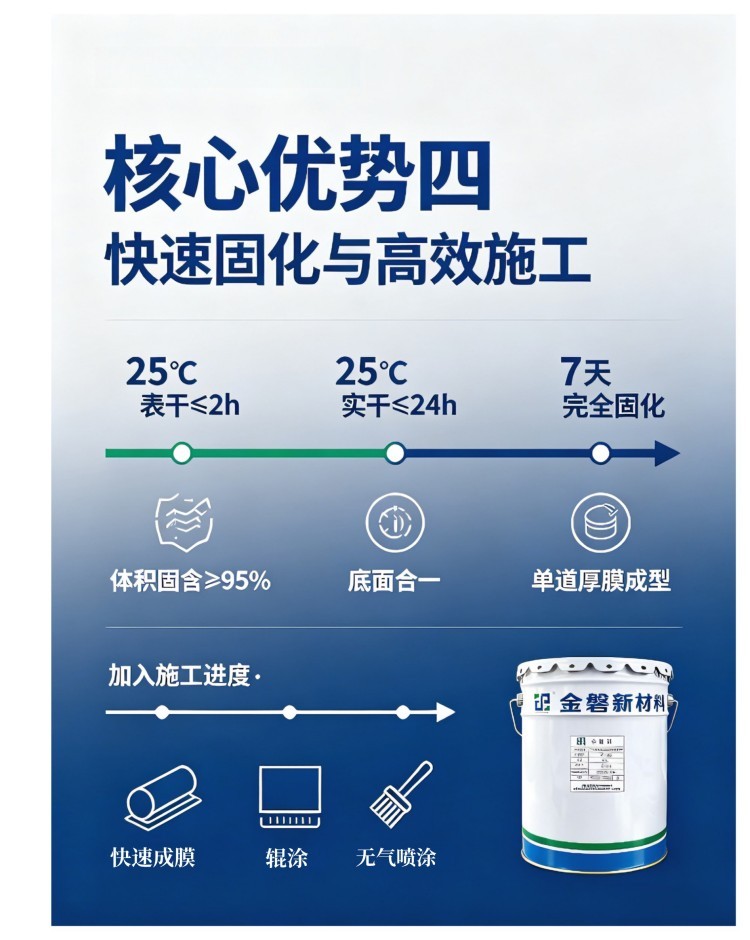
体积固体份≥95%,支持底面合一施工。成膜后形成致密光滑、疏水陶瓷质感防护层,高硬度、超高附着力,耐强酸强碱,
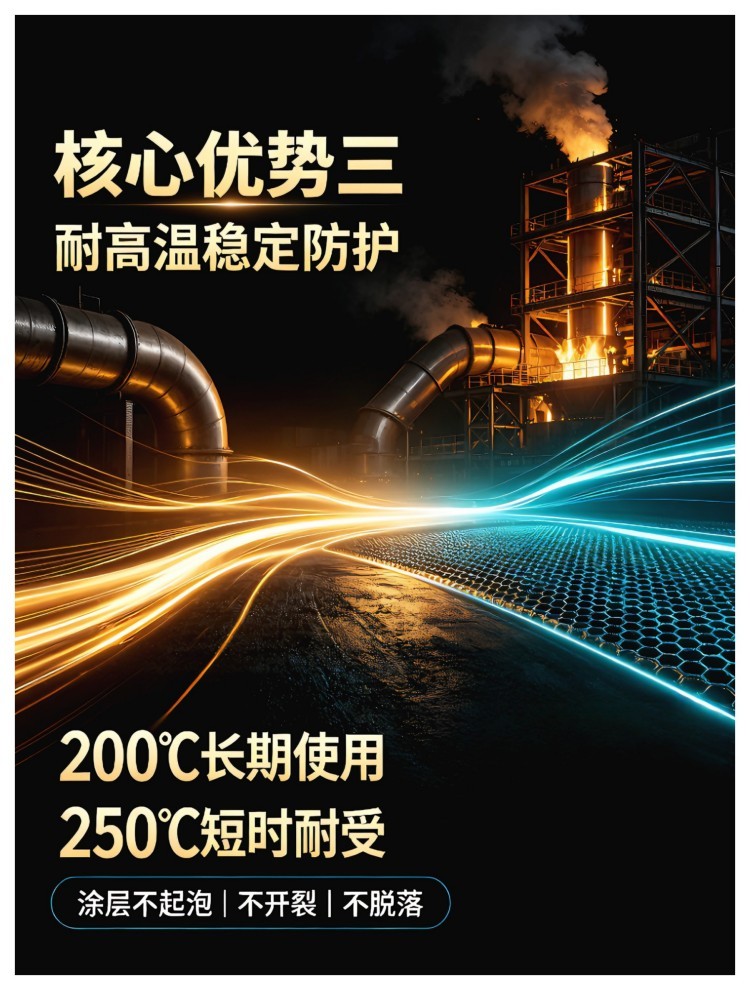
可长期 200℃高温工况使用,短暂耐温可达 250℃。
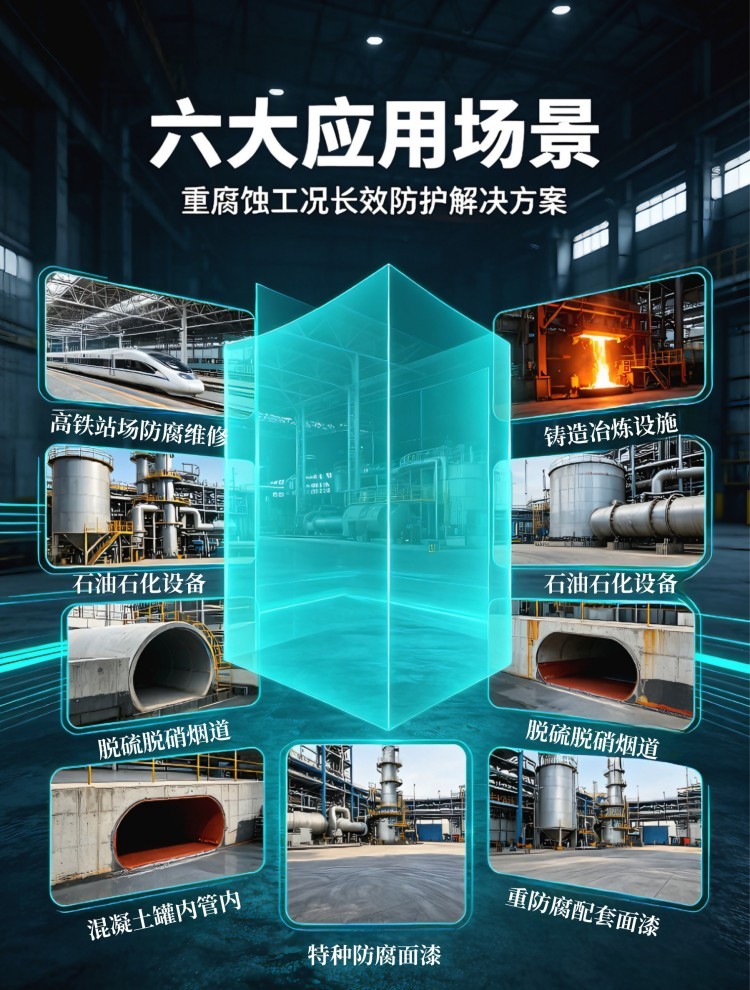
适配施工窗口期短、需要快速成膜的室内 / 半封闭 C4~C5 重腐蚀环境,
也可作为高膜厚耐高温三涂层体系的面涂层使用。
应用指导
1.基材处理
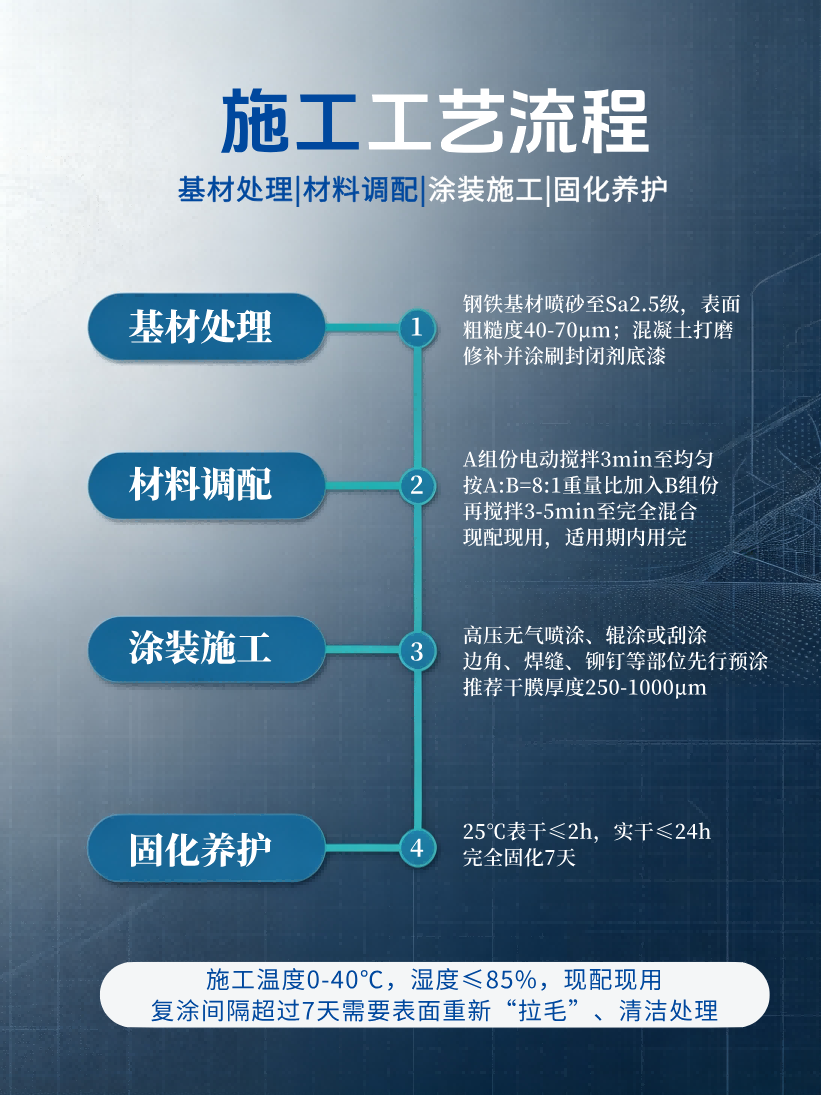
(1)钢铁基材:清除表面灰尘、油污及其他杂质。高防腐要求下建议喷砂至Sa 2½级,表面粗糙度Rz 40~70μm;处理后4h需进行底漆施工,如超过时间,需要拉毛清洁。
(2)混凝土基材:清除表面积水、灰尘等,打磨处理后再修补坑洞,然后做混凝土封闭底漆。干燥后施涂EPN石墨烯纳米聚合物陶瓷。
2.施工方式
推荐辊涂、刮涂及高压无气喷涂。
3.材料调配
(1)开启A组分桶,电动搅拌约3分钟至均匀,无桶底沉淀。
(2)按8:1重量比将B组分全部加入A组分。
(3)搅拌3~5分钟至完全混合均匀。
(4)现配现用,在适用期内用完。
4.稀释
使用专用配套稀释剂,推荐稀释比约 10%(重量比),可根据施工方式与环境温度微调
5.喷涂参数
(1)无气喷涂:喷嘴压力15~20MPa,喷嘴孔径0.53~0.66mm。
(2)滚筒:毛高20~23mm;300mm不锈钢刮板:厚0.3~0.5mm。
6.施工要点
(1)边角、焊缝、铆钉等部位先行预涂。
(2)更高成膜厚度可达1mm,可多道施工。
(3)推荐干膜厚度250~1000μm。
(4)25℃复涂间隔:朂小8h,更大7天,超过7天需要表面重新“拉毛”、清洁处理。
上一页:河南PURS纳米陶瓷透明釉面
下一页:河南HEP纳米聚硅钛陶瓷内釉
在钢结构重防腐领域,热镀锌长期是传统主流工艺,但近几年冷涂锌(冷喷锌)快速普及,成为大型工程、翻新改造、现场施工的******方案。很多人只知道二者工艺不同,却不懂真正的工程痛点差距。今天结合科普动画,深度拆...
不少施工师傅调配冷涂锌时,大概率都碰到过这种糟心事:打开全新冷涂锌,倒入稀释剂简单调配后,桶内涂料不停翻涌气泡,静置过程中桶身明显发烫,放置一段时间直接结块板结,完全无法涂刷。出现这类情况,绝大多数人...

一、产品描述 本产品为双组分常温固化型低表面处理容忍性高锌含量重防腐材料,由专用树脂、高纯度锌粉、片状铝颜料、功能助剂、环保溶剂及高性能固化剂等组成。产品专为表面处理难度大或无法进行喷砂处理的工况设...
一、涂装工艺流程焊缝及钢结构表面缺陷处理→除锈/表面清洁→冷涂锌预涂→喷涂冷涂锌→喷涂片铝钝化剂二、钢结构表面处理1、除锈先对钢材表面进行处理达到GB/T8923.1中规定的Sa2.5级,不宜使用喷射除锈的部分及现场...

湖南冷涂锌漆的施工工艺 冷涂锌漆又称冷喷锌涂料,是一种高性能的工业防腐涂料,其中干膜锌粉含量高达96%,具有优异的阴极保护特性,耐盐雾达3000h,长效防腐20年。但三分油漆,七分施工,性能再好的油漆也要结合...

一、产品描述 本产品为双组分常温固化型纳米改性高性能罩面材料,由特种改性树脂及高性能固化剂为主要成膜物质,添加纳米陶瓷材料、功能助剂及环保溶剂等组成。产品通过纳米复合技术构建高交联密度分子网络,固化...


时间:2026-06-28
时间:2023-09-07
时间:2022-09-21
时间:2022-09-21
时间:2023-04-24
时间:2026-06-13
时间:2026-06-15