聚合物陶瓷涂层系列
本产品为双组分常温固化无溶剂石墨烯纳米增强高分子聚合物陶瓷材料,由特种树脂、高性能固化剂、石墨烯纳米材料及功能填料复配而成。
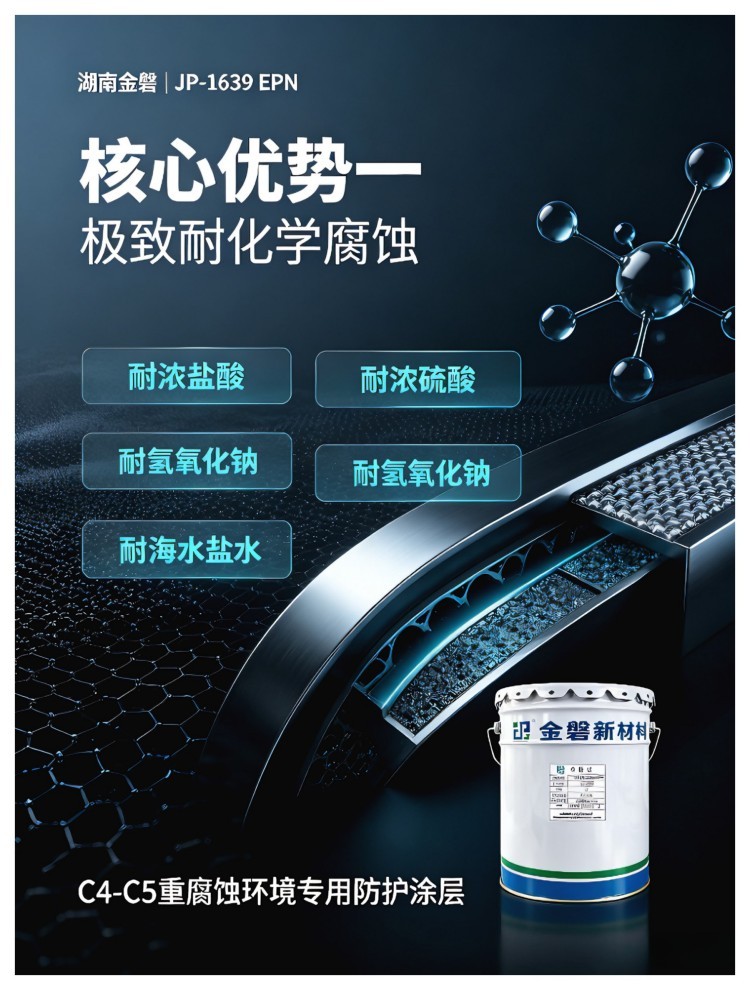
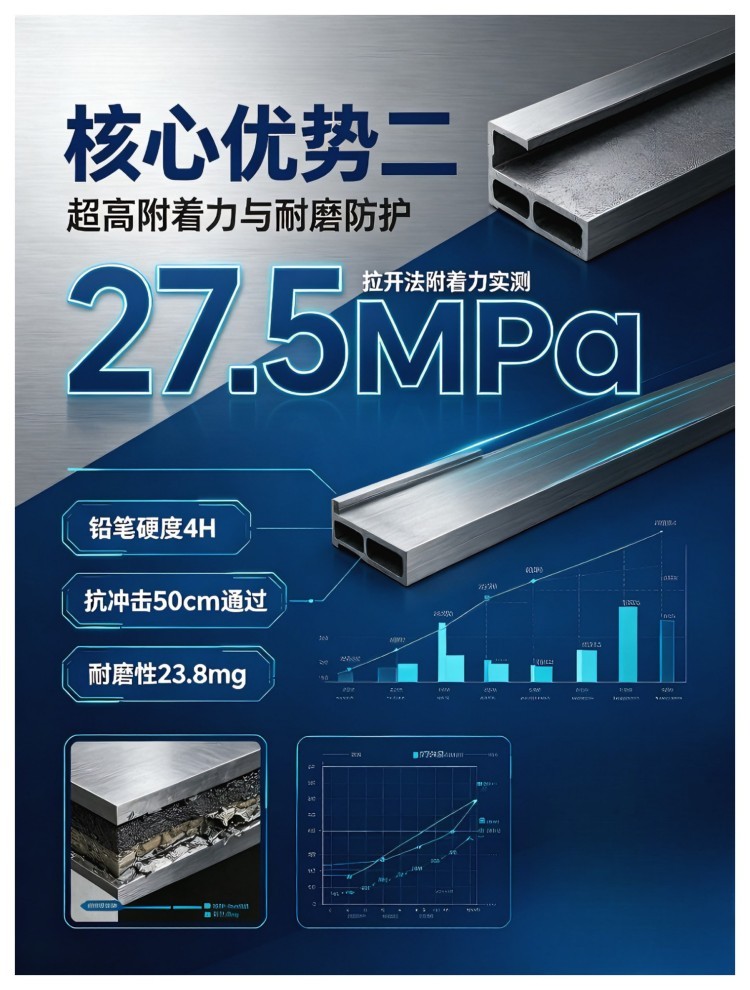
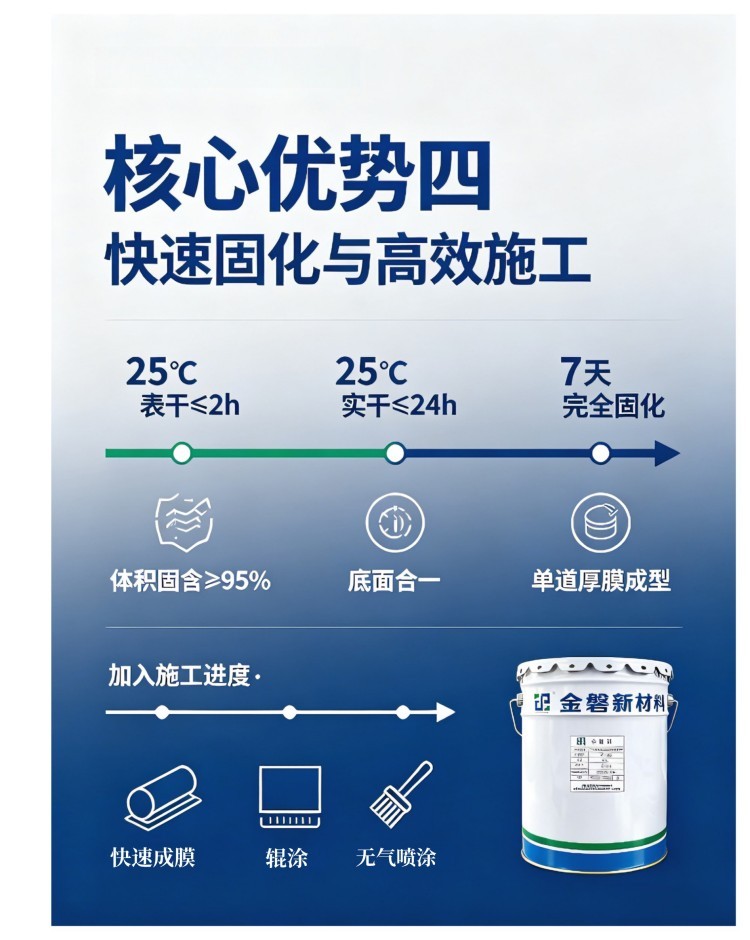
体积固体份≥95%,支持底面合一施工。成膜后形成致密光滑、疏水陶瓷质感防护层,高硬度、超高附着力,耐强酸强碱,
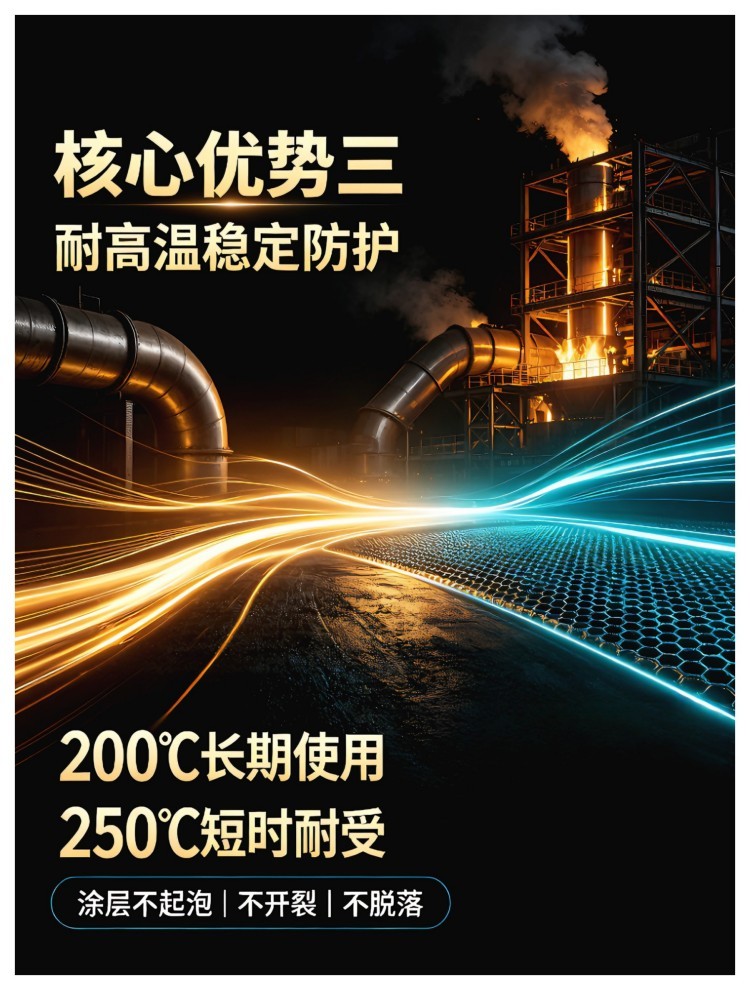
可长期 200℃高温工况使用,短暂耐温可达 250℃。
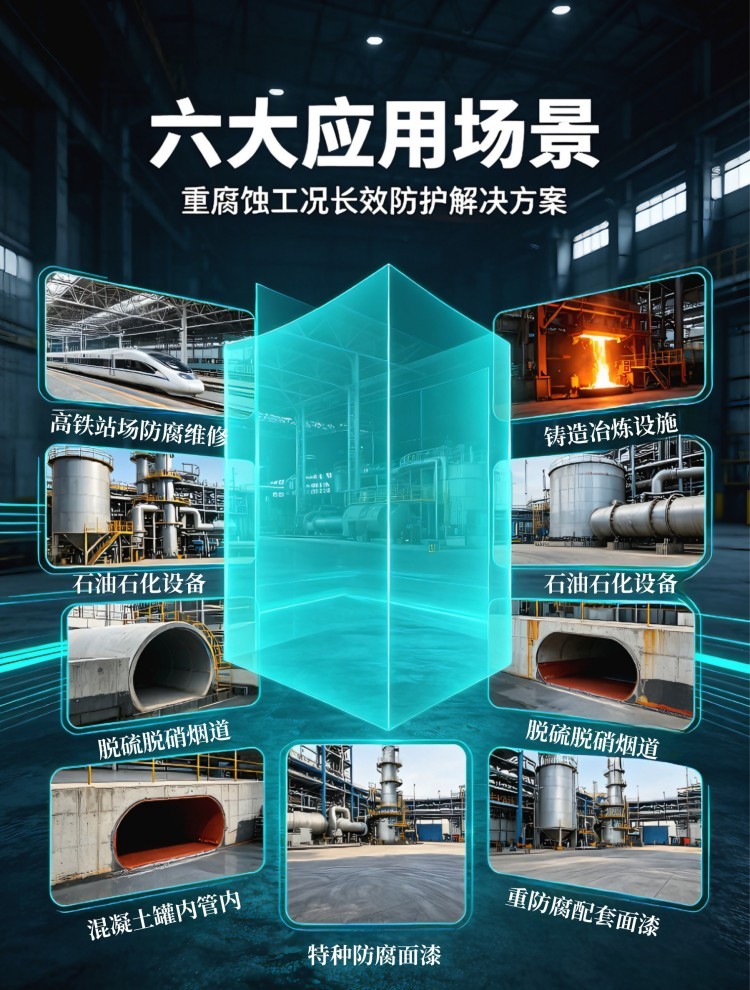
适配施工窗口期短、需要快速成膜的室内 / 半封闭 C4~C5 重腐蚀环境,
也可作为高膜厚耐高温三涂层体系的面涂层使用。
应用指导
1.基材处理
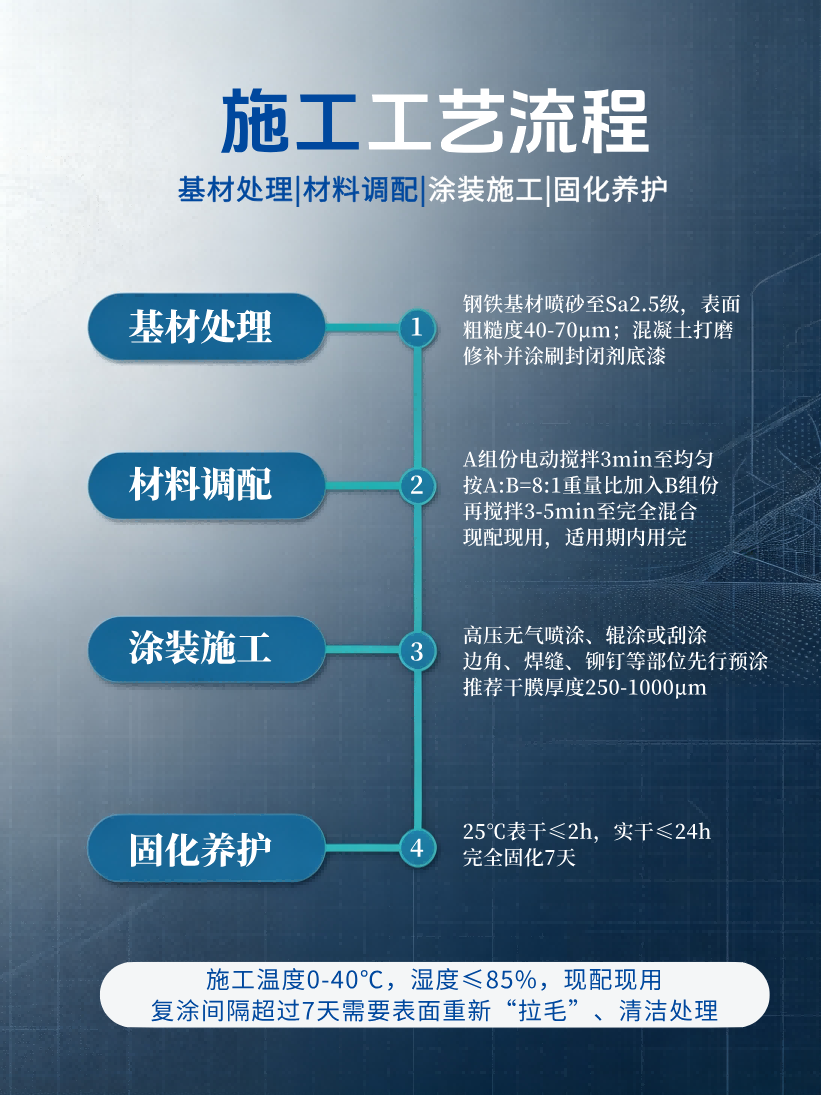
(1)钢铁基材:清除表面灰尘、油污及其他杂质。高防腐要求下建议喷砂至Sa 2½级,表面粗糙度Rz 40~70μm;处理后4h需进行底漆施工,如超过时间,需要拉毛清洁。
(2)混凝土基材:清除表面积水、灰尘等,打磨处理后再修补坑洞,然后做混凝土封闭底漆。干燥后施涂EPN石墨烯纳米聚合物陶瓷。
2.施工方式
推荐辊涂、刮涂及高压无气喷涂。
3.材料调配
(1)开启A组分桶,电动搅拌约3分钟至均匀,无桶底沉淀。
(2)按8:1重量比将B组分全部加入A组分。
(3)搅拌3~5分钟至完全混合均匀。
(4)现配现用,在适用期内用完。
4.稀释
使用专用配套稀释剂,推荐稀释比约 10%(重量比),可根据施工方式与环境温度微调
5.喷涂参数
(1)无气喷涂:喷嘴压力15~20MPa,喷嘴孔径0.53~0.66mm。
(2)滚筒:毛高20~23mm;300mm不锈钢刮板:厚0.3~0.5mm。
6.施工要点
(1)边角、焊缝、铆钉等部位先行预涂。
(2)更高成膜厚度可达1mm,可多道施工。
(3)推荐干膜厚度250~1000μm。
(4)25℃复涂间隔:朂小8h,更大7天,超过7天需要表面重新“拉毛”、清洁处理。
上一页:福建PURS纳米陶瓷透明釉面
下一页:福建HEP纳米聚硅钛陶瓷内釉
2026年6月29日,廖有为教授带领公司相关技术人员拜访湖南有色金属学会,开展防腐专项技术交流。湖南有色金属学会秘书长陈佳利热情接待。本次交流聚焦有色金属行业防腐痛点,以企业核心技术为依托,共探产业降本增...

一、产品描述 本产品为双组分常温固化型聚苯胺基阻锈底涂层,以聚苯胺为核心活性防锈组分,搭配特种改性树脂、高性能固化剂、功能助剂与环保溶剂精制而成。依托聚苯胺独特的氧化还原催化效应,可在钢铁基材表面原位...
一、涂装工艺流程焊缝及钢结构表面缺陷处理→喷砂除锈/表面清洁→冷涂锌预涂→喷涂冷涂锌→雾喷涂冷涂锌封闭剂→喷涂冷涂锌封闭剂到设计膜厚二、钢结构表面处理1、除锈先对钢材表面进行处理达到GB/T8923.1中规定的Sa...

人们对于金属防腐方法的需求也日益增长。在这个背景下,一种新型的金属防护技术——冷涂锌,正逐渐受到人们的关注和认可。冷涂锌是一种新型的金属防腐涂层,它采用导电树脂和锌粉为主要原料,通过特 殊的工艺技术,...
一、涂装工艺流程焊缝及钢结构表面缺陷处理→喷砂除锈/表面清洁→低表面冷涂锌预涂→喷涂低表面冷涂锌→喷涂封闭剂到设计膜厚→喷涂第 一道PUR纳米聚烯脲陶瓷外釉→喷涂第二道PUR纳米聚烯脲陶瓷外釉二、钢结构表面处...
一、涂装工艺流程焊缝及钢结构表面缺陷处理→喷砂除锈/表面清洁→低表面冷涂锌预涂→喷涂低表面冷涂锌→喷涂封闭剂到设计膜厚→喷涂第 一道EPN纳米聚硅钛陶瓷内釉→喷涂第二道EPN纳米聚硅钛陶瓷内釉二、钢结构表面处...


时间:2025-04-16
时间:2026-06-13

时间:2023-04-24
时间:2025-03-28

时间:2026-06-13
时间:2023-09-07
时间:2024-08-20