您好~欢迎访问湖南金磐新材料科技有限公司官网~

当前位置:网站首页 >

product

聚合物陶瓷涂层系列

  • 主图2.jpg
  • 主图3.jpg
  • 主图2.jpg
  • 主图3.jpg

福建HEP纳米聚硅钛陶瓷内釉

联系电话:0731-88854041
产品详细介绍

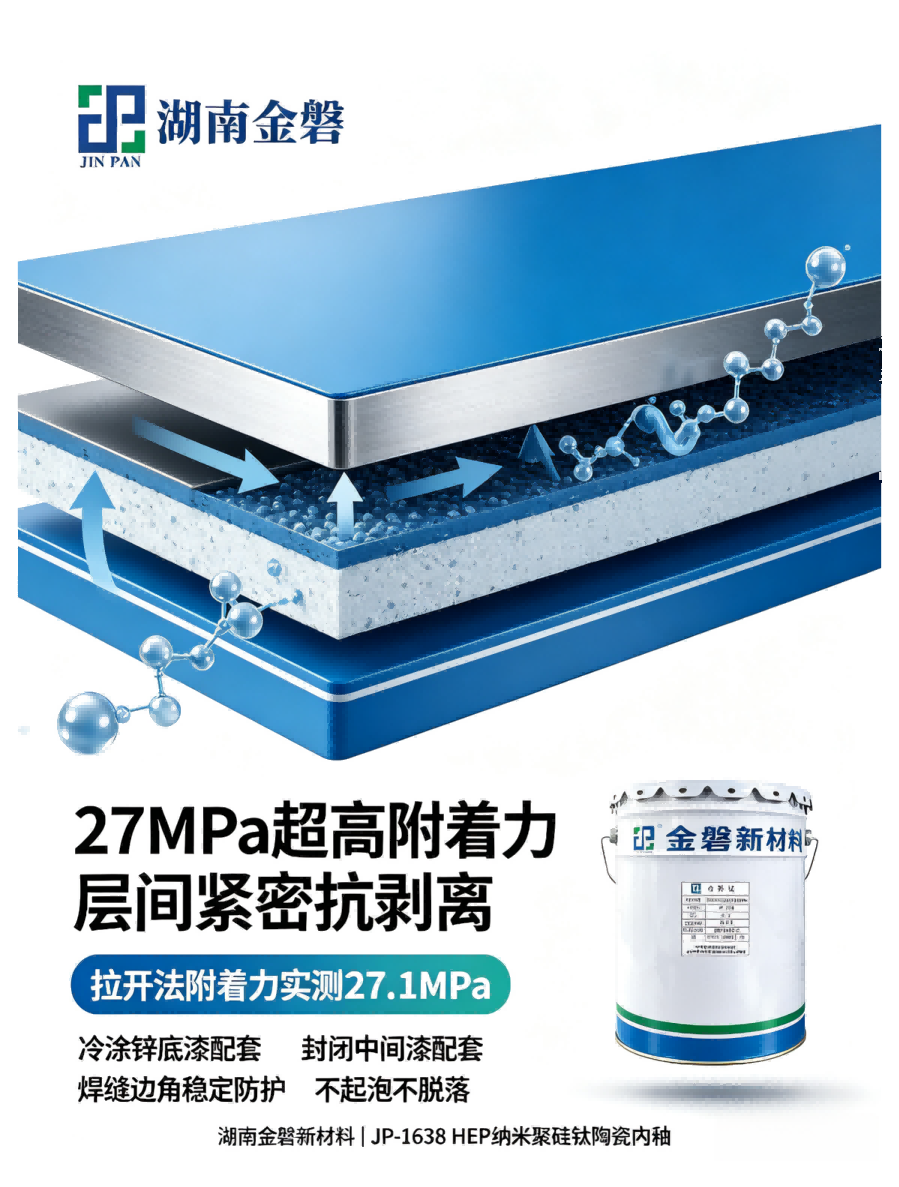
JP-1638 HEP 纳米聚硅钛陶瓷内釉

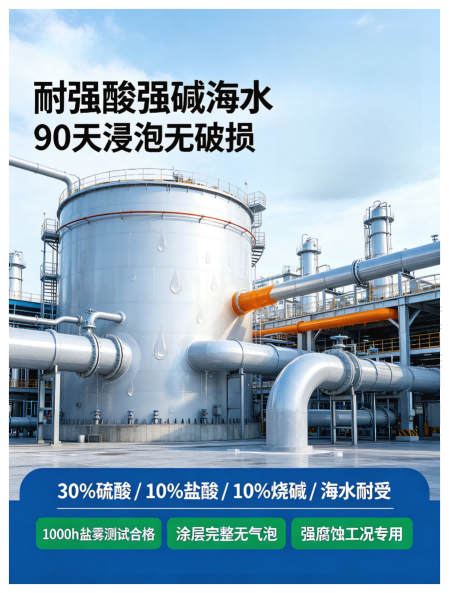
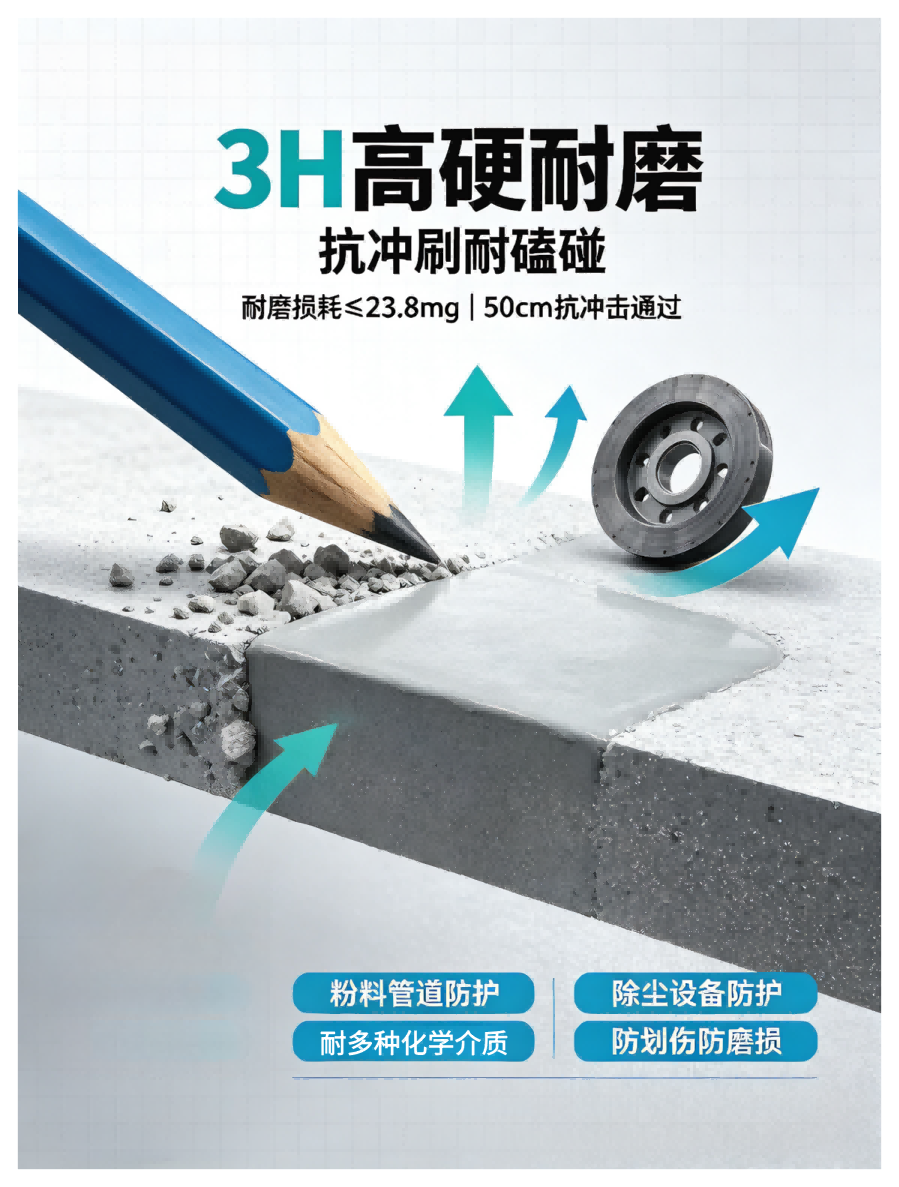
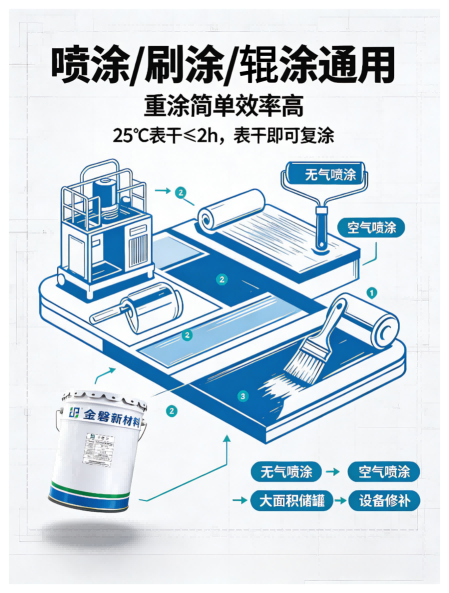
为双组分常温固化高分子纳米重防腐面涂,特种树脂复合纳米硅钛陶瓷粉体,喷涂成膜形成致密光滑疏水陶瓷防护层。

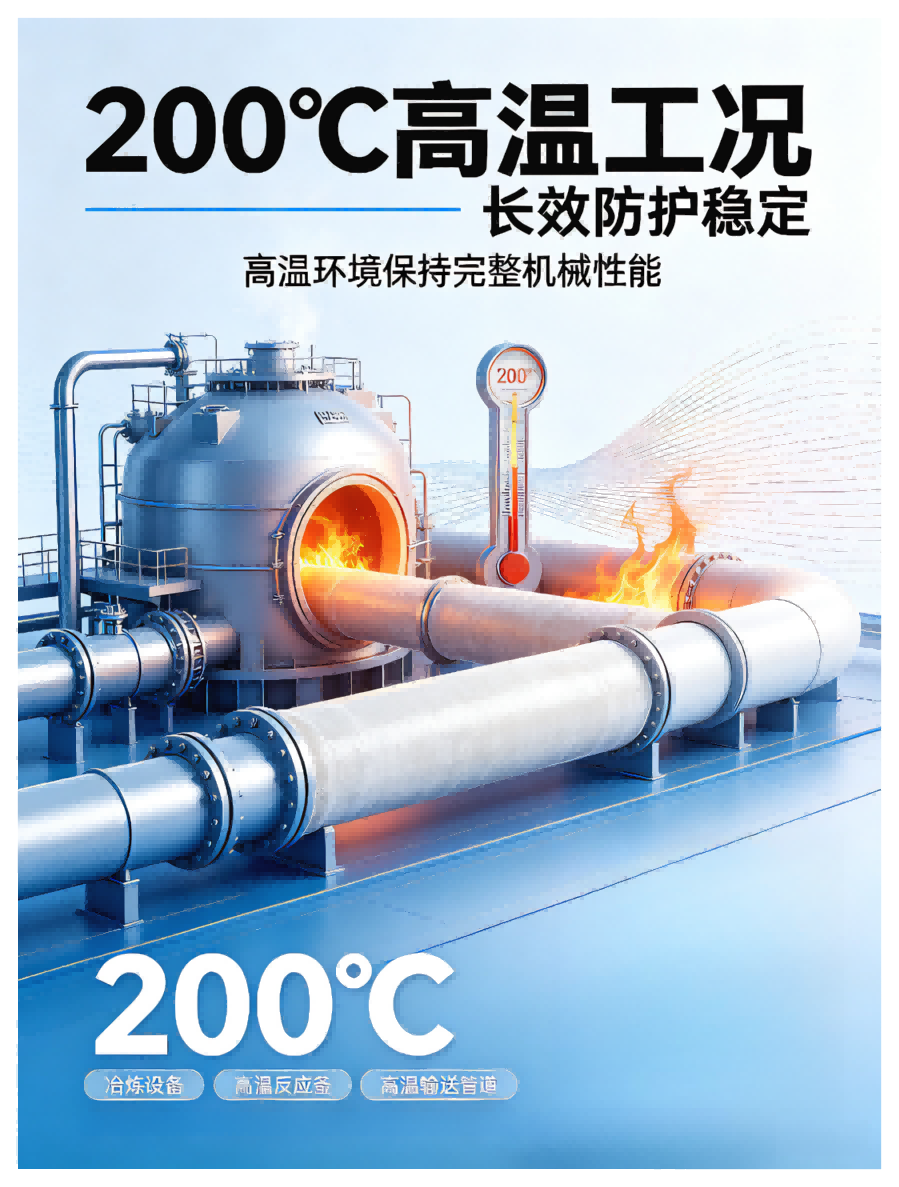
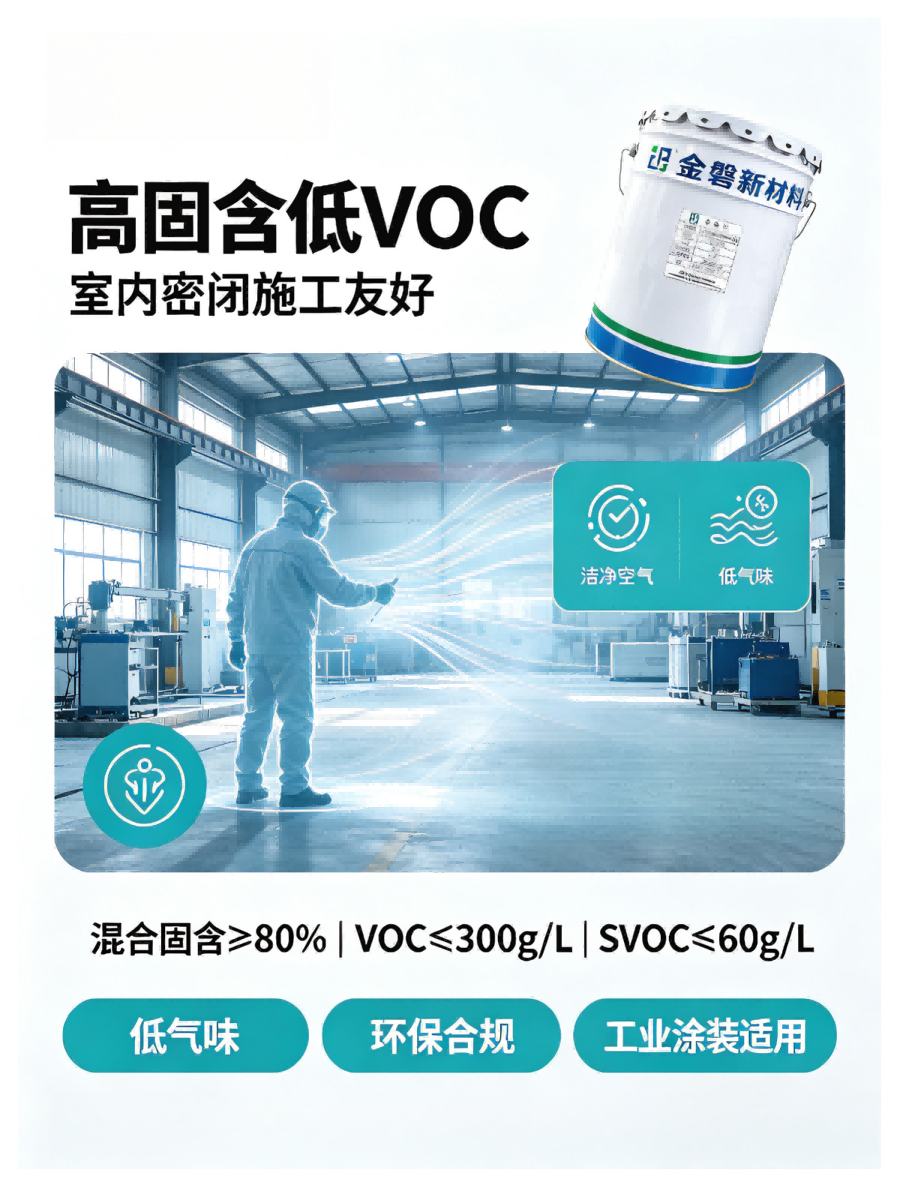
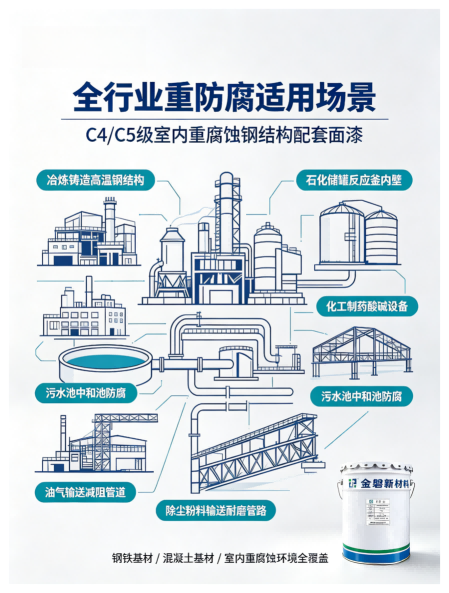
涂层硬度高、附着力强、耐化学腐蚀、耐高温耐磨,适配 GB/T 30790.2 标准 C4~C5 级室内重腐蚀工况,

是钢铁、混凝土储槽、化工设备、冶炼高温钢结构专 用长效防腐面漆。


标准化施工指导(操作指南模块)


1. 施工环境要求


  • 环境温度:0~40℃
  • 空气湿度:≤85%
  • 基材温度:高于露点 3℃以上,杜绝结露
  • 基材条件:底漆 / 中间漆完全实干,表面干燥无油污、粉尘、疏松氧化层
  • 禁止施工:雨雪、高湿结露、密闭无通风环境


2. 材料调配步骤


  1. 开盖搅拌 A 组分 3 分钟至均匀,无桶底沉淀;
  2. 严格按重量比 8:1,全部 B 组分倒入 A 组分;
  3. 持续搅拌 3~5 分钟至完全均匀;
  4. 现配现用,4 小时适用期内用完


3. 稀释与涂装参数


  • 稀释剂:配套专 用稀释剂,添加量 10%~30%(重量比,随温度、工艺微调)
  • 无气喷涂:压力 15~20MPa,喷嘴 0.43~0.53mm
  • 空气喷涂:气压 0.3~0.5MPa,喷嘴 1.3~2.2mm


4. 施工关键要点

  1. 焊缝、边角、铆钉提前预涂一道,避免漏涂薄涂;
  2. 单道干膜控制 60~120μm,匀速施工防止流挂;
  3. 复涂间隔(25℃):朂短 8h,朂长 7 天,超 7 天需打磨拉毛再涂。


储存、保质期与安全说明


  1. 储存条件
    存放于阴凉通风仓库,避光直射,储存温度 0~40℃;桶盖密封,远离明火、热源。
  2. 保质期
    原厂未开封,A、B 组分自生产日起质保 12 个月。
  3. 安全操作提示
    施工全程保持通风,佩戴护目镜、耐溶剂手套、防毒口罩;避免皮肤、眼睛直接接触;废弃物、工具清洗参照产品 MSDS 安全技术说明书规范处置。


相关新闻
  • 湖南冷喷锌的表面处理方法
    湖南冷喷锌的表面处理方法

    湖南冷喷锌的表面处理方法 1.打磨:所有气割,剪切,机加工后的自由锐角均应打磨至R2,磨去气割表面的割痕及火工矫正部位的硬化层,以使喷砂后在这些部位形成合适的粗糙度。 2.除油:喷砂前钢材表面先除去油污,...

  • 钢结构施工过程要注意什么?-湖南锌铝合金高性能涂料
    钢结构施工过程要注意什么?-湖南锌铝合金高性能涂料

    钢结构是主要受力构件采用型钢、钢板加工制造而成的结构。钢结构的优点:⑴ 强度高;⑵可靠性好;

  • JP-1618 冷涂锌技术说明书
    JP-1618 冷涂锌技术说明书

    一、产品描述本产品为单组分常温自干型高锌含量重防腐材料,由自制特种树脂液、高纯度锌粉、环保溶剂及功能助剂等制备而成。产品符合HG/T 4845-2015《冷涂锌涂料》标准要求。该产品施工便捷,涂膜综合性能好,性价比...

  • 化工领域防腐施工工艺流程
    化工领域防腐施工工艺流程

    煤化工、氯碱化工、盐化工、石油化工、有色金属冶炼以及炼钢厂等泛,化工行业的工厂车间钢结构设施设备多,锈蚀严重、触目惊心,往往每半年需要做一次防腐维修。这些工厂的钢结构直接暴露在化学腐蚀环境中,酸雨、氯...

  • 焊缝焊点防锈难题,行业痛点谁来解
    焊缝焊点防锈难题,行业痛点谁来解

    您是否也遇到过这样的问题?辛苦搭建的钢结构,却因为焊接后的防腐不到位,很快出现了锈蚀、涂层脱落等问题,不仅影响美观,还增加了维修成本,甚至影响结构安全。针对于焊缝焊点的防锈问题,一直以来都是行业中的痛...
  • 固锈剂(JP-XSK-010)-安全限制区域钢结构表面处理 涂装工艺说明书
    固锈剂(JP-XSK-010)-安全限制区域钢结构表面处理 涂装工艺说明书

    一、涂装工艺流程表面处理→喷涂固锈剂→固化后处理→喷涂后道防腐涂层二、钢结构表面处理1、表面处理先对钢材表面进行清扫清洁,去除油污,灰尘,旧涂层和铁锈等疏松物。因安全限制要求,全程严禁使用喷砂、机械打...